「へら絞り」とはSUS、アルミ、真鍮、鉄、銅、チタンなどの金属を加工する手法で、平面状あるいは円筒状の金属板を回転させながら「へら」と呼ばれる棒を押し当てて少しずつ変形させる加工方法で塑性加工やスピニング加工と言われる加工方法のひとつです。
本記事では、へら絞り加工の特長やプレス加工との違い、価格構成、対応スペック(材質・サイズ)から最新の活用事例までわかりやすく解説します。
目次
へら絞り加工とは
1.へら絞り(スピニング)加工の基本的な定義と特徴
へら絞り加工とは、回転させた板状の金属(ワーク)に「へら(絞りロール)」と呼ばれる工具を押し当て、徐々に変形させて目的の立体形状(主に円筒・円錐・球体などの回転体形状)に成形する塑性加工法です。
回転体状の型(オス型)と金属板を合わせて回転させ、へらで型に沿わせるように金属板を伸ばしながら包み込むように成形します。金型が片側(オス型)のみで済むため、試作や小ロット生産では初期費用(金型代)を大幅に抑えられる点が大きな特長です。
2.スピニング加工との違い(名称・機械化の分類)
「へら絞り加工」と「スピニング加工」は基本的に同じ工法(同義語)です。海外では「Metal Spinning(メタルスピニング)」と呼ばれるのが一般的です。
実務では、加工方法や自動化・機械化の度合いによって、呼び分けられるケースがあります。
手絞り(手加工のへら絞り) 職人が棒状のへらを手で持ち、てこの原理と自身の体重を利用して金属を成形します。熟練した技術を必要としますが、微調整がしやすいため、超小ロットや特殊な形状、厚物にも柔軟に対応できます。
NCスピニング加工(自動・機械絞り) NC(数値制御)装置を備えたスピニングマシンを用い、油圧やサーボモーターの力でへらを動かして自動成形します。手絞りに比べて加工能力が高く、肉厚の金属成形に対応できるほか、作業の自動化によって品質の安定化や中ロット生産での省力化が可能です。
3.プレス加工・切削加工との違い
製造業の設計・購買で検討されることの多い主要工法(プレス加工・切削加工)との違いを比較します。
加工技術の最大の特徴は、軸対称の金属製品ならほとんど加工ができ、複雑な形状も必要最小限の工程でできますので短納期、コストダウンにつながります。
| 比較項目 | へら絞り(スピニング)加工 | プレス加工 | 切削加工(削り出し) |
|---|---|---|---|
| 金型構造・コスト | オス型のみ(非常に安価) | 凹凸の精密金型(非常に高価) | 不要(治具のみ) |
| 適した生産数量 | 試作〜小・中ロット(1個〜数百個) | 大量生産(数千個〜数万個以上) | 単品〜超小ロット |
| 対応できる形状 | 回転体形状(円筒・円錐・ドーム状など) | 複雑な異形・箱型・抜き加工など | 複雑な3D形状全般 |
| 材料歩留まり | 高い(変形させるため無駄が少ない) | 高い | 低い(削り屑として廃棄される) |
| リードタイム | 短い(型製作が容易) | 長い(型製作に月単位を要する) | 短い |
形状が「回転体(円筒やドーム型)」で、「試作段階で金型代を抑えたい」「数十~数百個程度の小ロットで製作したい」といった場合、へら絞り加工はプレス加工や切削加工と比べて、金型費を含む初期コストを抑えやすい工法です。
へら絞り加工の特徴(メリット・デメリット)
BtoBの製品開発や試作・調達の現場では、へら絞り加工が選択肢になる場面があります。ここでは、へら絞り加工のメリットと、導入する際に考慮したい制約について解説します。
1.へら絞り加工のメリット
- 金型コストを抑えやすい
プレス加工では、凹型と凸型の一対の精密な金型が必要になるのに対し、へら絞り加工では基本的にオス型1つで成形できます。
金型の構造がシンプルなため、プレス加工と比べて金型製作費を抑えやすく、型の製作にかかる期間も短くできます。試作や新製品の開発では、こうした初期コストとリードタイムの差が工法選定のポイントになります。 - 多品種少量生産や試作に向いている
へら絞り加工は、初期投資となる金型費を抑えられるため、少量生産でも金型費が製品単価に与える影響を小さくできます。
そのため、1個の試作品から数個~数百個程度の小・中ロットまで、比較的幅広い数量に対応しやすい工法です。仕様変更が多い製品開発の初期段階でも、金型費を抑えながら試作を進められます。 - 材料の歩留まりが高い
金属ブロックから削り出す切削加工とは異なり、へら絞り加工では金属板を塑性変形させて成形します。そのため、切削加工で発生する切粉のような材料ロスが少ないのが特徴です。
特に、高価な金属材料や特殊な材料を使用する場合は、材料の使用量を抑えられることがコスト面でメリットになります。 - 幅広い金属材料に対応できる
アルミニウム、鉄(冷間圧延鋼板など)、ステンレス(SUS304、SUS316など)をはじめ、真鍮、銅など、さまざまな金属材料の加工に対応できます。材料によっては難削材の加工にも対応できる場合があります。
耐食性、軽量性、熱伝導性など、製品に求められる性能に合わせて材料を選べることも、へら絞り加工のメリットの一つです。
2.へら絞り加工のデメリットと設計上の対策
- 加工時間と量産性に限界がある
へら絞り加工は、へらを段階的に移動させながら金属を徐々に成形するため、プレス加工の自動成形と比べると、1個あたりの加工時間が長くなる傾向があります。そのため、数万個単位の大量生産では、プレス加工のほうが適しているケースがあります。一方、NCスピニングマシンを使った自動化や高速化によって、中ロット程度までであれば作業の省力化やサイクルタイムの短縮、品質の安定化を図ることができます。 - 対応できる形状に制約がある
ワーク(材料)を回転させて成形するため、基本的には円筒・円錐・球体・ドーム型などの回転体形状が対象となります。四角形や箱型など、回転体ではない形状の成形には向きません。

そのため、設計段階で回転体形状への変更が可能か検討することが重要です。四角形状などが必要な場合でも、へら絞りで円筒などの成形品を製作した後、追加工や溶接を組み合わせることで対応できる場合があります。
3.発注・選定における一般論的な考え方
設計・購買の立場から工法を選ぶ際は、製品の形状と生産数量、金型費、リードタイムなどを総合的に検討する必要があります。
たとえば、「回転体形状」で「試作~数百個程度の小・中ロット」であれば、へら絞り加工は有力な選択肢になります。金型への初期投資を抑えながら、比較的短いリードタイムで製品化を進められるためです。
一方、数万個以上の大量生産では、金型費を含めた総コストを考えるとプレス加工が適しているケースがあります。また、非回転体の複雑な3D形状では、切削加工や板金・溶接加工など、他の工法との組み合わせも検討するとよいでしょう。
対応可能な加工スペック・技術的限界
へら絞り(スピニング)加工を検討する際には、「自社の図面にある材質・サイズ・形状・精度に対応できるか」を確認する必要があります。ここでは、へら絞り加工で対応できる材料やサイズ、板厚、形状などについて紹介します。
1.対応可能な金属材質
へら絞り加工では、塑性変形によって成形できるさまざまな金属材料を扱えます。
- 一般金属:アルミニウム、鉄(SPCC等)、ステンレス(SUS304, SUS304L, SUS316等)
- 有色金属・銅合金:真鍮(黄銅)、銅
- 特殊仕様材:パンチングメタル(穴あき鋼板)など
材料によって成形性や加工条件が異なるため、板厚や形状と合わせて検討することが重要です。
2. 加工可能な製品サイズと板厚
手絞り(手加工)と高性能な自動へら絞り加工機(NCスピニング)を使い分けることで、薄板から厚物・大型サイズまで柔軟に対応しています。
【加工サイズ・板厚スペック目安(SUS304Lの場合)】
- 手絞り(手加工)
- ブランク材(元板径):最大 φ2,590mm まで対応
- 板厚:最大 3.0mm
- 特長:超大型の成形や、微妙な加減が求められる手絞り加工に適しています。
- 自動へら絞り加工機(大東スピニング VF-T1000)
- ブランク材(元板径):最大 φ1,500mm まで対応
- 板厚:最大 8.0mm
- 特長:高圧力が要求される厚物材料や、精度・品質の安定化が必要な自動成形に適しています。
3. NCスピニング加工による品質の安定化
手絞りの技術に加えて、自動へら絞り加工機(大東スピニング VF-T1000など)を使用することで、加工条件を数値制御しながら成形できます。
- 品質の安定化: コンピューター制御によって加工条件を再現しやすくなるため、リピート生産や中ロット生産でも、寸法や肉厚のばらつきを抑えやすくなります。
- 厚物・高強度材の成形:手加工では対応が難しい板厚8.0mmクラスのステンレス材についても、機械による成形が選択肢になります。必要な加工条件を設定し、安定した成形を行います。
4.得意形状と他工法を組み合わせた加工
へら絞り加工は、ワーク(材料)を回転させて成形するため、基本的に「回転軸に対して左右対称な形状」を得意としています。円筒・円錐・球体・ドーム形状などが代表的です。
一方、製品によっては、へら絞りだけで完成させるのではなく、板金・溶接、3Dレーザー加工、バフ研磨など、他の加工工程を組み合わせることもあります。へら絞りでは対応が難しい形状でも、後工程まで含めて加工方法を工夫することで、対応できる場合があります。
へら絞り加工の価格構成と納期の考え方
1. へら絞り加工の価格(見積もり)を決める5つの主な要素
へら絞り加工の見積もり金額は、材料費や金型代、加工費など、複数の条件によって決まります。主な要素は次の5つです。
- 材料費:使用する金属板(アルミ、ステンレス、鉄、銅など)の材料費です。
- 金型代:成形に使用する「オス型(雄型)」の製作費用です。プレス加工のような凹凸一対の精密金型を必要としないため、初期費用を抑えやすいのが特徴です。
- 加工費(工数・機械稼働費):手絞りの場合は職人による加工時間、NCスピニングの場合はプログラム作成やセッティング、自動成形にかかる時間などが含まれます。
- 表面処理・二次加工費:バフ研磨、メッキ、塗装、3Dレーザーカット、溶接など、成形後に必要となる加工の費用です。
- 納期(リードタイム・特急要因):通常より短い納期が指定された場合、工程の調整や材料の手配などによって、追加費用が発生する場合があります。
また、へら絞り加工はプレス加工などと比べて金型製作にかかる期間を短くしやすいため、試作や新製品開発では、金型費だけでなく開発全体のリードタイムも含めて工法を比較することが重要です。
2. 納期(リードタイム)に影響を与える3つの要因
へら絞り加工の納期は、製品の形状や新規製作かどうか、材料の調達状況などによって変わります。主なポイントは次の3つです。
- 形状の難易度と追加工程
深い絞りや複雑なR形状では、成形の途中で金属の硬化を防ぐために「中間焼き鈍し(熱処理)」が必要になる場合があります。工程が増えるほど、納期や加工費にも影響します。 - 試作・初回成形の有無
新規製作の場合は、オス型の製作に加えて試し絞り(トライ)が必要です。リピート注文では既存の型を使用できるため、新規製作と比べて納期や費用を抑えられる場合があります。 - 材料の手配状況
標準的な鉄やアルミ、SUS304などの流通材は比較的手配しやすい一方、特殊な板厚や大口径のブランク材、難削材の場合は材料調達に時間がかかる場合があります。
従来の加工方法を見直してコスト削減・軽量化につなげた事例
へら絞り加工への工法変更によって、加工工程や使用する材料を見直せる場合があります。ここでは、実際の事例を2つ紹介します。
事例1:工程見直しによる年間コスト50%削減(製造装置メーカーの部品)
従来は、機械加工、レーザー加工、溶接、バフ研磨、メッキという工程で製作していた部品について、メインの成形工程をへら絞りに変更しました。
変更後の工程は、へら絞り、レーザー加工、溶接、バフ研磨、メッキです。機械加工で削り出していた工程をへら絞りに置き換えたことで、加工時間の短縮と材料ロスの削減につながりました。
年間1,800個使用する部品で、結果としてコストを50%削減しています。
事例2:肉厚最適化による33%軽量化と19%コスト削減(製造装置メーカーの部品)
従来の機械加工(削り出し)では、切削加工の性質上、一定以下の薄さまで削ることが難しく、必要以上に厚い材料を使用していました。
そこでへら絞り加工に変更し、金属板を成形しながら薄く伸ばすことで、設計上必要としていた肉厚に近づけることができました。その結果、33%の軽量化を実現するとともに、使用する材料の削減によって材料費も下がり、コストを19%削減しています。
へら絞り加工は、製品の形状や生産数量によっては、金型費や材料費、加工工程の見直しにつながる工法です。特に、機械加工で削り出している部品や、試作・小ロットで金型費が負担になっている部品では、別の加工方法として検討することでコストや納期の改善につながる可能性があります。
へら絞り加工の主な用途・業界別活用例
へら絞り加工は、軽量性や強度、精度が求められる航空宇宙分野をはじめ、真空・半導体関連の産業機器、食品製造機器、日用品まで、幅広い分野で利用されています。
1. 航空宇宙分野(高強度・軽量化ニーズ)
高い精度や軽量化、耐久性が求められる航空宇宙分野では、へら絞り加工が部品の製造に利用されています。
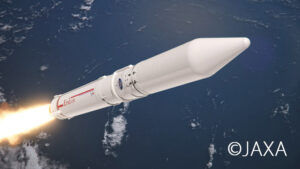
● 主な用途:H2Aロケットのノーズコーン(先端部)、エンジン周辺部材、航空機用カバー・ケーシング等
● 特長:一体成形によって継ぎ目を減らせるため、強度が求められる部品の製造に適しています。
2. 産業インフラ・真空・半導体分野(気密性・精度ニーズ)
先端産業装置やプラント設備など、気密性や高い寸法精度が求められる分野でも、へら絞り加工が利用されています。
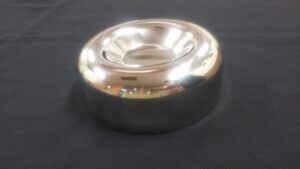
● 主な用途:電子顕微鏡部品、真空装置用チャンバー、圧力容器の鏡板・ハウジング、各種配管ジョイント部材等
● 特長:内面の平滑性を保ちつつ、真空遮蔽性能や耐圧性能を満たす高精度な加工が可能です。
3. その他の産業・生活分野(多品種少量〜デザインニーズ)
へら絞り加工は、産業機器だけでなく、コストやデザイン性、衛生面などが重視されるさまざまな製品にも使われています。
● 自動車・電気製品:照明用反射板(リフレクター)、モータカバー、吸排気系パイプ部材など
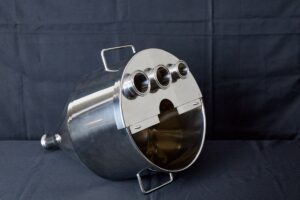
● 食品製造機器・厨房機器:ステンレス製大型調理釜、ホッパー、漏斗(ろうと)など
● 計測機器・環境設備:各種センサーカバー、流体測定用ケース、ブロワファンケーシングなど
● 生活用品・インテリア:金属製器物、デザイン照明シェード、建築用装飾部材など
このように、へら絞り加工は航空宇宙や真空・半導体関連の産業機器から、食品製造機器、日用品まで、さまざまな分野で利用されています。
特に、円筒・円錐・ドームなどの回転体形状で、試作や小ロット生産、軽量化、材料ロスの削減などを検討している場合には、へら絞り加工が有効な選択肢になります。
へら絞り加工の相談・見積もりをスムーズに進めるには
へら絞り加工への工法変更や試作を検討する際は、製品の図面や材質、生産数量などの情報があると、加工の可否や見積もりをスムーズに検討できます。
ここでは、お問い合わせの際に準備しておきたい情報と、図面確認でよくあるポイントを紹介します。
お問い合わせ時に用意しておきたいもの
初回ご連絡時に以下の要素が揃っていると、技術検証および工数算定が非常にスムーズに行えます。
- 図面またはCADデータ(2D: PDF/DXF、3D: STEP/IGESなど)
※確定図面でなく、構想段階のスケッチや現物写真+主要寸法でも検証可能です。 - 希望材質・板厚(例:SUS304 / 2.0mm など)
- 想定ロット数・展開予定(試作1個、初期10個、月産100個など)
- ご希望の納期・スケジュール
これらが分かると、必要な金型や加工方法、工程などを具体的に検討できます。
図面確認・技術相談で確認すべきこと
加工方法を検討する際には、図面上の寸法だけでなく、次のような点も確認します。
- 許容できる寸法公差・肉厚変化(絞り加工特有の伸び・薄肉化の可否)
- 二次加工の要否(穴あけ・3Dレーザーカット・溶接・バフ研磨などの一貫対応)
- 表面処理の指定(メッキ、塗装、酸洗など)
こうした条件を確認したうえで、手絞りとNCスピニングのどちらが適しているか、金型をどのようにするかなどを検討します。
「現在は切削加工で製作しているが、へら絞りに変更できるか知りたい」「この形状がへら絞りで加工できるか確認したい」といった段階でも、相談できる窓口があります。
まだ正式な発注が決まっていない場合でも、図面や製品の情報があれば、加工方法を検討する際の材料になります。
へら絞り加工への変更や試作を検討されている場合は、図面添付・技術相談フォームから図面を添えてご相談ください。